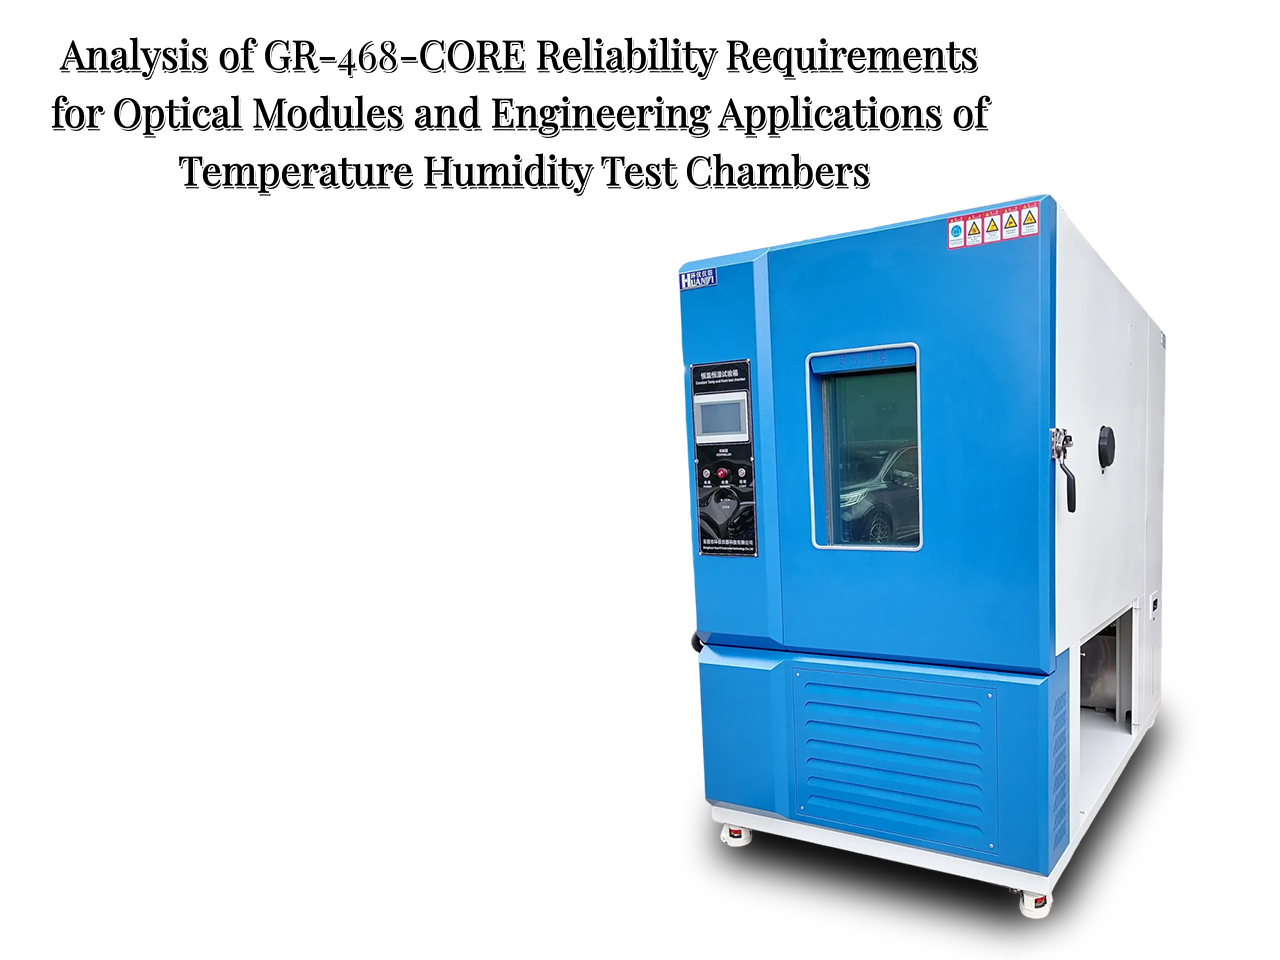
Analyse der Zuverlässigkeitsanforderungen gemäß GR-468-CORE für optische Module und technische Anwendungen von Temperatur- und Feuchtigkeitsprüfkammern
In optischen Hochgeschwindigkeitskommunikationssystemen dienen optische Module als zentrale optoelektronische Wandlereinheiten; ihre Zuverlässigkeit beeinflusst unmittelbar den langfristigen, stabilen Betrieb der Netzwerkgeräte. Der Telcordia-Standard GR-468-CORE bietet einen systematischen Rahmen für die Zuverlässigkeitsentwicklung und -prüfung optoelektronischer Bauelemente und legt klare Anforderungen hinsichtlich Umwelteinflüssen, Alterung durch Feuchte und Wärme sowie Langzeitstabilität fest.
Bei der praktischen technischen Überprüfung, die Kammer mit konstanter Temperatur und Luftfeuchtigkeit ist ein entscheidendes Ausrüstungsteil zur Erfüllung der Umweltbelastungsanforderungen gemäß GR-468 und dient als wesentliches Bindeglied zwischen „Standardanforderungen“ und „Zuverlässigkeitsprüfung“.
I. Kernanforderungen von GR-468-CORE an die Zuverlässigkeit optischer Module
GR-468-CORE etabliert einen umfassenden Zuverlässigkeitsrahmen, der Design, Materialien, Fertigungsprozesse und Validierungstests abdeckt. Bei optischen Modulen liegt der Schwerpunkt auf den folgenden drei Bereichen:
1. Anforderungen an die Langzeitstabilität von Material und Verpackung
Optische Module bestehen aus verschiedenen unterschiedlichen Materialien, darunter:
III-V-Laserchips
Unterkonstruktionen/Sockel aus Keramik oder Metall
Verpackungsmaterialien auf Epoxidbasis
Faserkopplungsstrukturen
Die Norm schreibt vor, dass die Werkstoffe während des Langzeitbetriebs stabil bleiben müssen, wobei ein besonderer Schwerpunkt auf der Kontrolle folgender Punkte liegt:
Hygroskopische Schwellung und Leistungsdrift
Organische Ausgasung
Metallkorrosion und Ionenmigration
Das grundlegende Ziel ist die Verhinderung einer durch „chronische Verschmutzung“ innerhalb des Gehäuses verursachten Verschlechterung der optischen Leistung.
2. Konstruktionsanforderungen an die thermomechanische Zuverlässigkeit
Aufgrund signifikanter Unterschiede in den Wärmeausdehnungskoeffizienten (CTE) der internen Materialien betont GR-468 die Notwendigkeit, Folgendes zu kontrollieren:
Anpassung des Wärmeausdehnungskoeffizienten zwischen Chip und Substrat
Lebensdauer der Lötverbindung bei thermischer Ermüdung
Strukturelle Stabilität unter Temperaturwechselbeanspruchung
Zu den primären Ausfallursachen gehören:
Ermüdungsrisse in Lötverbindungen
Fehlausrichtung der optischen Achse
Ausgangsleistungsdrift
Dieser Aspekt bestimmt unmittelbar die Zuverlässigkeitsgrenzen des optischen Moduls in Umgebungen, die langfristigen Temperaturschwankungen unterliegen.
3. Anforderungen an die Validierung der Umweltstressprüfung (Kernprüfrahmen)
GR-468 definiert eine Reihe standardisierter Zuverlässigkeitsprüfungen unter Umweltbedingungen; wichtige Punkte im Zusammenhang mit Hitze und Feuchtigkeit sind:
Hohe Temperatur und hohe Luftfeuchtigkeit (85°C / 85% RH)
Hochtemperatur-Betriebslebensdauertests (HTOL)
Diese Tests dienen der Überprüfung der Langzeitstabilität der Geräte in realen Telekommunikationsumgebungen.
II. Ingenieurtechnische Rolle der Konstanttemperatur und Feuchtigkeitsprüfkammers in GR-468
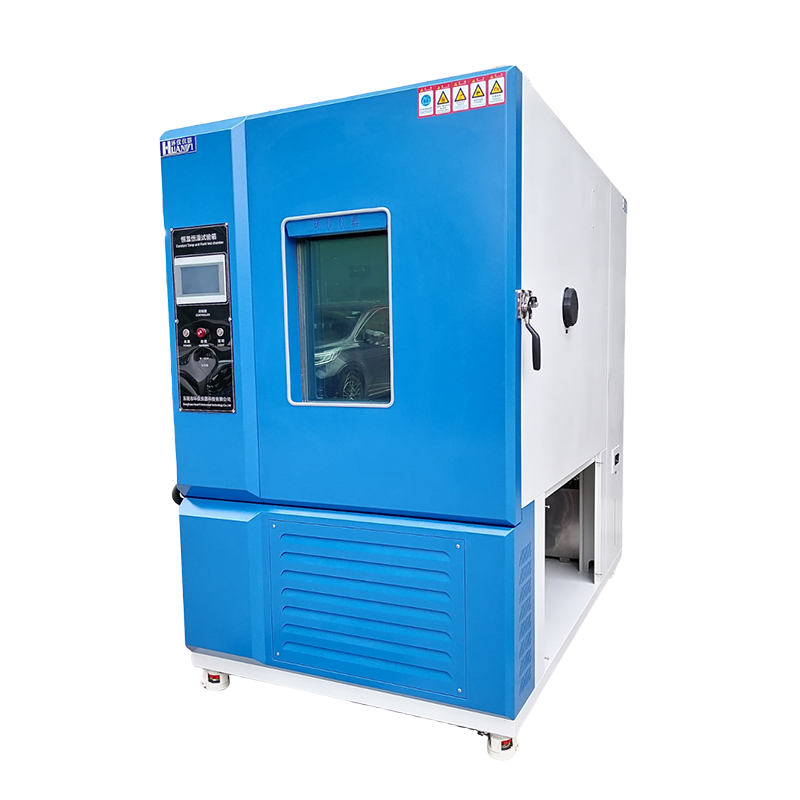
Die Prüfkammer für konstante Temperatur und Luftfeuchtigkeit ist die Kernausrüstung für die Durchführung der Umweltzuverlässigkeitsprüfung nach GR-468; sie ist unverzichtbar, insbesondere für Feucht-Wärme- und Temperaturwechseltests.
Seine Rolle lässt sich auf drei Ebenen verstehen:
1. Simulation realer, komplexer Betriebsumgebungen
In der Praxis können optische Module folgenden Einflüssen ausgesetzt sein:
Hochtemperatur-Geräteraumumgebungen
Küstenumgebungen mit hoher Luftfeuchtigkeit
Außenszenarien mit häufigen Temperaturschwankungen
Durch die präzise Steuerung von Parametern – wie etwa des Temperaturbereichs (z. B. -40 °C bis +85 °C) und des Feuchtigkeitsbereichs (20 % bis 98 % rF) – und die Aufrechterhaltung eines stabilen Betriebs über längere Zeiträume erreicht die Kammer eine hochpräzise Simulation realer Umgebungen.
Essenz: Die „Unsicherheit von Feldumgebungen“ in „reproduzierbare experimentelle Bedingungen“ umwandeln.
2. Durchführung der wichtigsten Zuverlässigkeitstests gemäß GR-468
Im Rahmen des GR-468-Programms übernimmt die Prüfkammer für konstante Temperatur und Luftfeuchtigkeit in erster Linie folgende Prüfaufgaben:
(1) Alterung bei hoher Temperatur und hoher Luftfeuchtigkeit (85/85-Test)
Temperatur: 85°C
Luftfeuchtigkeit: 85 % relative Luftfeuchtigkeit
Dauer: Hunderte bis Tausende von Stunden
Wird zur Überprüfung verwendet:
Hermetizität der Verpackung
Materialfeuchtigkeitsbeständigkeit
Langzeitstabilität der optischen Leistung
(2) Temperaturwechseltest
Simulation von thermischer Belastung bei schnellen Übergängen zwischen hohen und niedrigen Temperaturen:
Zyklische Temperaturänderung zwischen -40 °C und +85 °C
Wird zur Bewertung verwendet:
Lötstellen-Ermüdungslebensdauer
Stabilität der optischen Achse
Strukturelle Zuverlässigkeit
(3) Lebensdauer bei hohen Temperaturen (HTOL)
Beschleunigte Alterung unter Hochtemperaturbedingungen:
Aufdeckung potenzieller Geräteausfallmechanismen
Bewertung langfristiger Drift-Trends
3. Beschleunigtes Versagen und Lebensdauerbewertung
Der Kernnutzen der Prüfkammer mit konstanter Temperatur und Luftfeuchtigkeit geht weit über die bloße „Umweltsimulation“ hinaus; entscheidend ist, dass sie Folgendes ermöglicht:
Aufdeckung potenzieller Versagensmechanismen durch beschleunigte Belastung
Häufige beschleunigte Ausfälle in optischen Modulen sind:
Erhöhung des Laserschwellenstroms
Optische Leistungsverschlechterung
Abnahme der Photodiodenempfindlichkeit
Ausbreitung innerer Verpackungskontamination
Durch die Anwendung konstanter Temperatur- und Feuchtigkeitsbelastung über einen längeren Zeitraum können Jahre der Nutzungsdauer innerhalb eines kurzen Zeitraums simuliert werden.
III. Geschlossenes Regelsystem für die Zuverlässigkeitstechnik optischer Module
Die Integration der GR-468-Normen mit der Verwendung von Prüfkammern mit konstanter Temperatur und Luftfeuchtigkeit ermöglicht die Einrichtung eines umfassenden geschlossenen Zuverlässigkeitsregelsystems:
1. Entwurfsphase
Materialauswahl
Thermische Anpassung
Optische Strukturgestaltung
2. Fertigungsphase
Kontrolle des Verpackungsprozesses
Kontaminationskontrolle
Qualitätskontrolle beim Löten
3. Verifizierungsphase (Schwerpunkt: Tests bei konstanter Temperatur und Luftfeuchtigkeit)
85/85 Feuchtwärmetest
Temperaturwechseltest
Alterungs-/Lebensdauertest
4. Phase der Fehleranalyse
Analyse der optischen Leistungsdrift
Analyse der Degradation elektrischer Parameter
Analyse des Versagens der Verpackungsstruktur