BEURTEILUNG DES ZUSTANDS DER BESCHICHTUNGEN NACH DEN PRÜFUNGEN IN EINER SALZSPRÜHKAMMER
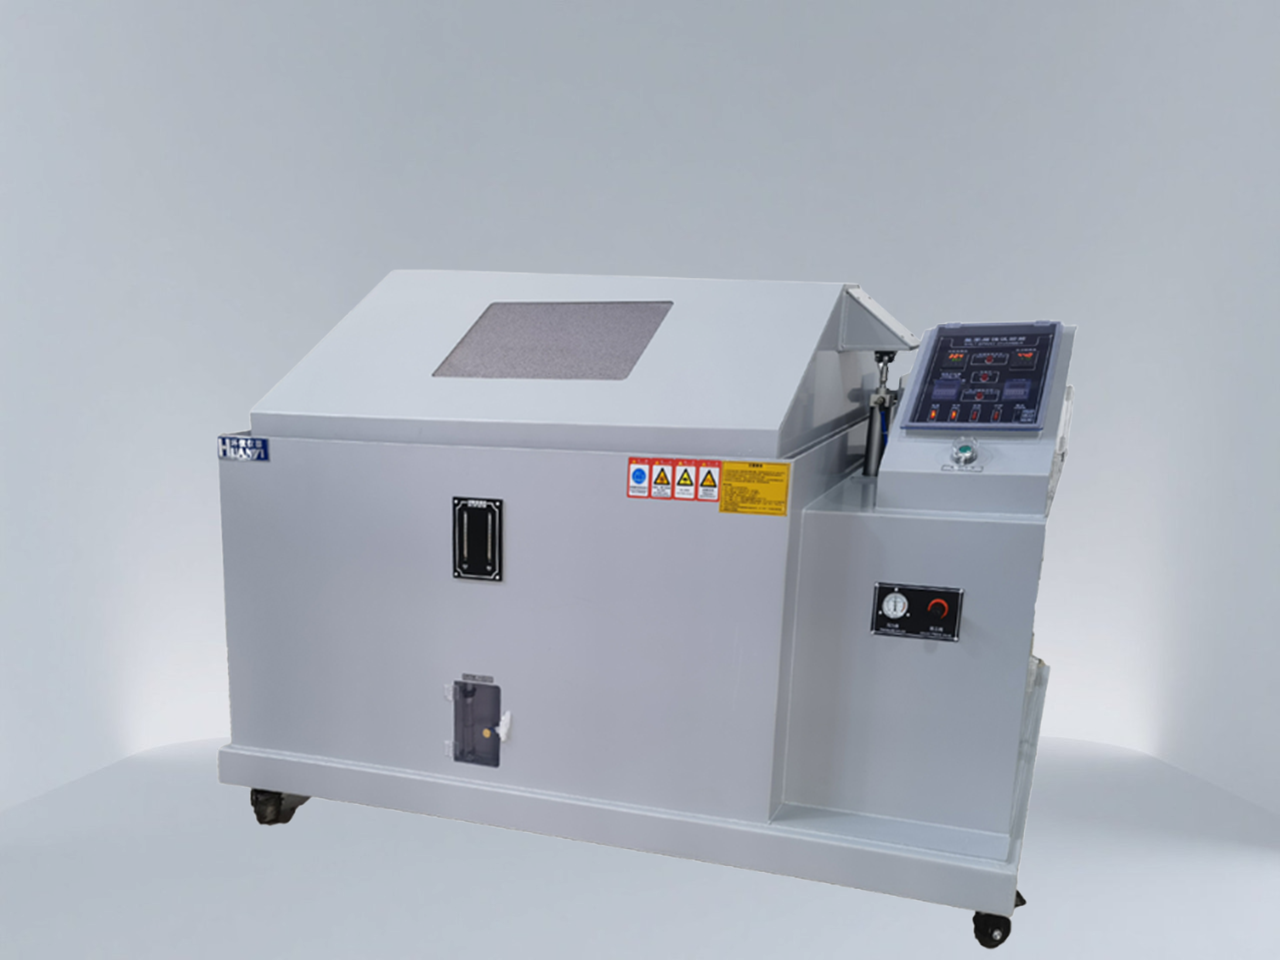
Klebebeschichtungen in Form von Schichten werden häufig zum Schutz von Maschinen und Anlagen vor Korrosion eingesetzt. Der Artikel präsentiert die Untersuchung von vier vorbereiteten Bereichen, die dem Einfluss von Salzlösung ausgesetzt waren. SalzsprühkammerAuf eine der Flächen wurde Pulverlack aufgetragen, eine andere mit Alkydharzlack, eine weitere mit Sprühlack, und eine Fläche blieb ungeschützt. Die Proben wurden in einer Salzsprühkammer exponiert. Veränderungen in den einzelnen Beschichtungsschichten wurden in festgelegten, normgerechten Zeitabständen erfasst. Zusätzlich wurden Schichtdickenmessungen vor und nach der Exposition der Proben gegenüber Salzlösung durchgeführt. Die Untersuchung ergab, dass erste Defekte der Pulverbeschichtungen erst nach 25 Stunden Salzeinwirkung auftraten, im Gegensatz zu den anderen Flächen, wo sie bereits nach zwei Stunden auftraten. Der Artikel präsentiert die Untersuchung von vier vorbereiteten Flächen, die der Einwirkung von Salzlösung ausgesetzt waren.SalzsprühkammerAuf eine der Flächen wurde Pulverlack aufgetragen, eine andere mit Alkydfarbe, eine weitere mit Sprühfarbe, und eine Fläche wurde nicht gegen Korrosion geschützt.
1. Einleitung
Die Lackierung schützt die Oberfläche nicht nur vor verschiedenen äußeren Einflüssen, die mit den Betriebsbedingungen zusammenhängen und die Vielfalt der Fahrzeuge bedingen, sondern hat auch eine dekorative Wirkung auf die Karosserie. Eine weitere Eigenschaft von Lackierungen ist die Vibrationsdämpfung, die während des Betriebs von Maschinen und Fahrzeugen auftritt. Die Lackierung versiegelt zudem die Oberfläche, auf die sie aufgetragen wurde. Am wirtschaftlichsten lassen sich Spalten mit Lack füllen, wodurch das Eindringen von Verunreinigungen und Wasser in die Spalten verhindert wird. Heutzutage werden Pulverbeschichtungen zum Schutz von Maschinen und Geräten eingesetzt. Es handelt sich dabei um eine Mischung, deren Komponenten in fester Form zu einem Pulver mit einer Korngröße von 10–150 µm vermahlen werden. Diese Mischung bildet auf dem Substrat Polymerbeschichtungen mit den gewünschten Eigenschaften. Die Hauptbestandteile von Pulverbeschichtungssystemen sind: Vernetzungsmittel, Harze und Hilfsstoffe.
Bei der Herstellung von Lackbeschichtungen führt die Nichteinhaltung der technologischen Vorgaben zu Mängeln. Zu den wichtigsten, die nicht immer unmittelbar nach der Herstellung sichtbar werden, zählen: Haftungsverlust und Abblättern der Beschichtung, Rissbildung, Pollenbildung, Blasenbildung, Mattierung und Korrosion.
Die Qualität von Beschichtungen lässt sich anhand entwickelter Normen beurteilen. Dadurch können die Haftung der Beschichtung auf dem Untergrund, ihre Dicke sowie ihre Härte bestimmt werden. Einige Lackdefekte können sowohl visuell mit bloßem Auge als auch mithilfe einer Lupe oder eines Mikroskops erkannt werden.
Ziel der Tests war die Beurteilung der Qualität von Lackbeschichtungen an landwirtschaftlichen Maschinen und Geräten, die mit verschiedenen Verfahren hergestellt und in einer Salzsprühkammer der Einwirkung von Salzlösung ausgesetzt waren. Die Aluminiumproben wurden mit einer Pulverbeschichtung, einer Alkydharzlackierung und einer abschließenden Sprühlackierung versehen. Es wurden Informationen zu den Ergebnissen der Lackdickenmessungen an ausgewählten Stellen vor und nach dem Salzsprühtest bereitgestellt.
2. Experimentelle Studie
Die Tests wurden an vorbereiteten Aluminiumproben durchgeführt, die entfettet, getrocknet und von Verunreinigungen gereinigt wurden. Anschließend wurden drei verschiedene Beschichtungen aufgebracht. Jede Probenoberfläche erhielt eine Beschichtungsschicht: Pulverbeschichtung, Al-Kyd-Beschichtung und Sprühbeschichtung. Zusätzlich wurde eine Fläche lediglich entfettet und ohne Korrosionsschutz behandelt.
Nach jeder Einwirkzeit wurden die Proben gespült und getrocknet und anschließend auf Veränderungen an ihrer Oberfläche untersucht. Die Proben wurden 25 Stunden lang der Salzlösung ausgesetzt. Nach dieser Zeit wurde die Dicke der Beschichtungen erneut überprüft und mit den vorherigen Ergebnissen verglichen.
Auf Grundlage vorläufiger Messungen der Lackdicke wurde ein modifizierter Variationskoeffizient ermittelt, der es ermöglichte, 20 Messungen an einem Messpunkt durchzuführen.
3. Forschungsergebnisse
Bei einlagiger Pulverbeschichtung wurden an den einzelnen Messpunkten keine signifikanten Unterschiede in der Schichtdicke festgestellt. Der Vergleich des Oberflächenzustands der Prüfprobe zeigt, dass nach 25 Stunden Prüfzeit der erste Defekt auf der mit einer Pulverlackschicht bedeckten Aluminiumoberfläche auftrat. Bei den Oberflächendefekten handelt es sich um Risse, die durch die Reaktion der Pulverbeschichtung mit der Natriumchloridlösung verursacht wurden.
4. Schlussfolgerungen
Auf Grundlage der durchgeführten Forschung lassen sich folgende Aussagen treffen:
(1) Den besten Korrosionsschutz von Maschinenteilen und Geräten durch getestete Klebebeschichtungen bietet eine Pulverbeschichtung, die sich dadurch auszeichnet, dass die ersten Defekte nach 25 Stunden Exposition in der Salzsprühkammer auftreten.
(2) Bei der Alkydbeschichtung, die mit Sprühfarbe aufgetragen wurde, traten die ersten Mängel bereits nach zwei Stunden Testdauer auf; die wichtigsten davon waren Blasenbildung und Faltenbildung der Beschichtung.
(3) Der Salzsprühnebel hatte keinen signifikanten Einfluss auf die Dicke der einzelnen Beschichtungen, die vor und nach dem Aufenthalt in der Salzsprühkammer gemessen wurden.